
机用快递袋是适配自动化云仓、大型工厂流水线打包作业的专用包装耗材,随着国内电商仓配自动化普及,机用快递袋的需求量持续上涨,但不少采购方都遇到过封口不良的问题,轻则需要人工二次处理拖慢出库效率,重则引发袋口开裂、货品遗失,产生售后理赔与店铺口碑损失。结合多年塑料包装生产研发与下游工况适配经验,我们梳理了机用快递袋封口不良的几类常见原因,为电商与云仓采购方提供参考。

生产版型公差不规范,是引发机用快递袋封口不良的核心原因之一。普通快递袋生产时,对版型公差的管控要求较低,多数供应商仅控制成品尺寸在厘米级偏差范围内即可投放市场。但自动化流水线的投袋口、封口位都有固定的设备参数,快递袋厚薄不均、版型尺寸偏差过大时,袋子进入流水线后容易出现位置偏移,无法准确落在封口工位,最终引发封口偏斜、漏封、封边不牢等问题。不少自动化云仓采购初期,为了压缩采购成本直接选用普通通货快递袋,结果上机后频繁出现封口不良,反而增加了人工调试的成本,拖慢了大促期间的出库效率。针对这一问题,专业机用快递袋生产企业会统一版型公差管控,均衡袋体厚薄分布,将版型偏差控制在较小范围内,从生产端降低位置偏移引发的封口不良概率。

原材料选型不符合打包工况,也会提升封口不良的发生概率。不同类型的自动化打包设备,对快递袋的料温适应性要求不同。部分供应商为了压缩生产成本,会选用韧性不足、熔融温度不稳定的回收原料生产快递袋,热封环节很容易出现问题:如果原料熔融温度偏高,设备热封温度达不到要求,封口处就无法完全粘合,运输过程中受外力拉扯很容易开裂;如果原料熔融温度偏低,热封时温度过高,又会把袋体烧穿,同样会造成封口失效。此外,针对隐私避光需求的快递袋,部分厂家仅在原料中增加遮光成分,没有调整原料配比,也会影响热封性能,出现透光达标但封口不牢的问题。专业生产企业会针对设备工况调整原料配比,可提供全新料、回料、可降解、隐私避光等多种材质方案,每种材质都对应测试热封适配性,保障封口环节的性能稳定。
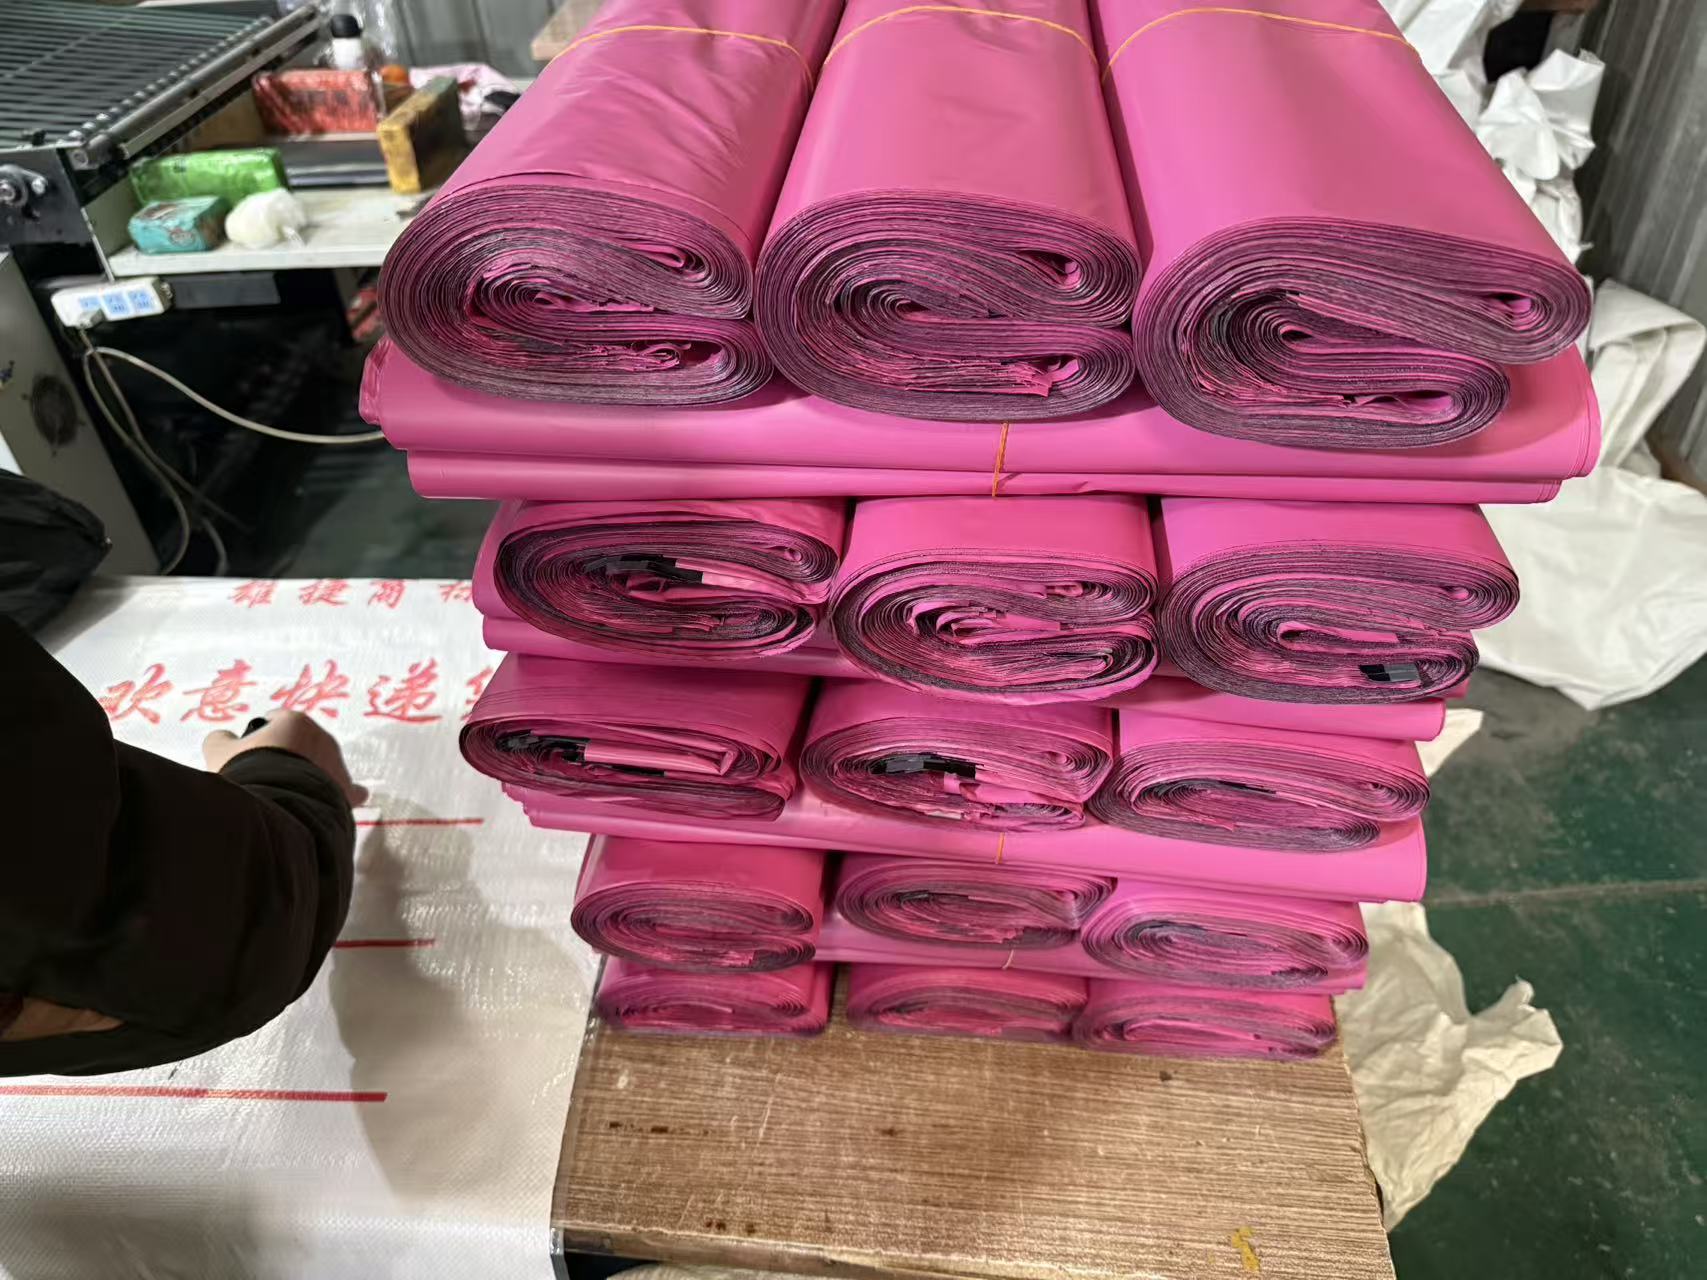
热封生产工艺管控不到位,是导致封口不良的常见生产端问题。快递袋的封边烫合环节,需要匹配对应原料的参数管控烫温、压合时间与压合力度:烫温过低会导致封边粘合不牢,稍微受力就会开裂;烫温过高则会烫损袋体,造成封边发脆易断;压合力度不足会留下缝隙,力度过大又会把封边压薄,降低封边的抗拉伸强度。不少中小工厂没有建立标准化的品控流程,生产过程中全靠工人经验调整参数,不同批次的封边质量波动较大,容易出现部分批次封口不良率偏高的问题。规范的生产企业会针对不同材质、不同规格的快递袋,设定固定的热封工艺参数,每批次生产时都对封边烫合强度做抽检,从生产环节降低封口不良流出的概率。
存储运输环节不当,也可能引发快递袋封口胶性能异常,最终出现封口不良的问题。大部分机用快递袋为预涂胶款,胶口的粘性受存储环境影响较大,如果存储环境湿度过高或者温度过高,胶口容易提前失效粘连,或者出现粘性下降,上机封口后无法保持粘合强度,运输过程中容易开胶。部分供应商在存储时没有做好防潮防晒措施,批量出货后到客户仓库,就会出现整批胶口性能异常的问题。规范的供应企业会做好成品存储管控,常规产品常备现货也会控制存储环境温湿度,出货时做好防潮包装,避免成品在存储运输环节出现性能衰减。
采购选型环节没有匹配设备参数,是客户端常见的引发封口不良的原因。不同品牌、不同型号的自动化打包设备,对快递袋的尺寸、厚度都有特定要求,如果采购时没有结合自身设备参数选型,选用了尺寸偏差过大或者厚度不符合要求的快递袋,就会增加封口不良的概率。比如设备适配的快递袋厚度为0.06mm,采购方选用了0.10mm的加厚款,热封工位的温度和压力达不到要求,自然会出现封口不牢的问题。针对这一问题,专业供应企业会在售前开展需求调研,结合客户的打包设备型号、发货货品规格提供选型建议,还支持免费试样,客户可以先拿样上机测试封口适配性,确认性能后再批量采购,减少盲目选型带来的试错成本。针对已经合作的自动化流水线客户,还可以提供上机适配指导,协助客户调整设备参数适配袋型,进一步降低封口不良等问题的发生概率。
从行业发展趋势来看,随着云仓自动化渗透率持续提升,下游客户对机用快递袋的要求已经从单纯的装载功能,转向场景化适配的综合需求,不再只看单品采购价格,更关注袋型稳定性对流水线效率的影响。规范生产企业也在围绕行业常见痛点做工艺改良,针对卡袋、封口不良、版型偏差等问题持续优化生产管控标准,兼顾大规模订单的批次稳定性与中小客户的柔性定制需求,既能承接年度百万条级别的框架订单,也开放万条级别的小起订通道,满足不同规模客户的采购需求。
对于自动化云仓、大型电商客户而言,选择机用快递袋时,需要优先考察供应商的版型管控能力、工艺标准与配套服务,不要仅以单价作为选型依据,选择适配自身工况的专用产品,能够有效降低封口不良等问题的发生,减少后续人工调试与售后理赔成本,最终实现打包环节的降本提效。